高速裁切机切割卡住怎么解决?
高速裁切机在加工柔性材料、板材时,偶尔会出现切割卡住、刀架不下刀或者下刀后无法复位的故障,不仅打断生产节奏,还容易损伤刀片、刀座以及伺服传动部件。很多操作人员遇到卡刀时会盲目硬撬、反复点动设备,极易造成二次损坏。
得马从故障成因、分步处理方案、日常预防以及报修判断标准,完整讲解高速裁切机切割卡住的处理办法。
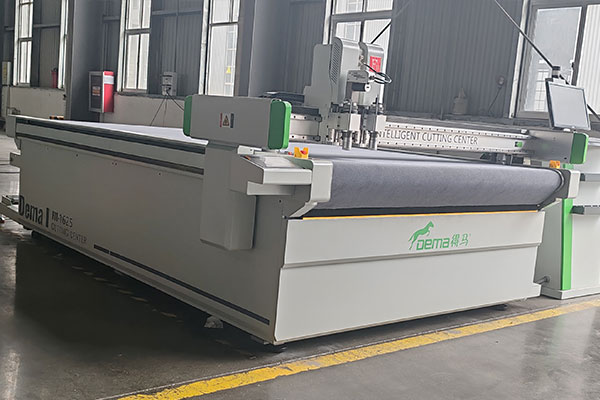
高速裁切机F11-1625
高速裁切机切割卡住怎么回事?
1、刀片与刀间隙(最高发):刀片钝、崩口、装反、螺丝松动;上下刀间隙过小撞刀、过大夹料;切深参数设太大,阻力过载保护停机。
2、机械卡滞:刀座、Z轴丝杆、导轨塞满碎屑、胶渣;滑块缺油、轴承磨损;偏心轮、联轴器卡死;废料卷入刀架;压料板压死材料,裁切时拽住刀具。
3、气源/气动(气动款):气压低于0.5–0.6MPa、气管漏气;电磁阀阀芯卡脏不换向;气缸密封圈老化、活塞杆卡涩;复位弹簧疲劳失效,刀下切后无法回位。
4、传感信号异常:原点、上下限位光电/接近开关积灰、移位、断线;感应片松动歪斜,机器收不到到位信号,判定卡死、报裁刀异常锁机。
5、伺服与电气:伺服过载、编码器松动、插头虚接;电机过热保护;驱动器报警;参数匹配失衡(下刀速度、加速度过大)。
6、材料与送料:材料局部硬块、厚薄突变;送料跑偏、叠料、粘料;真空/压辊压力不对,裁切时材料拉扯刀头。
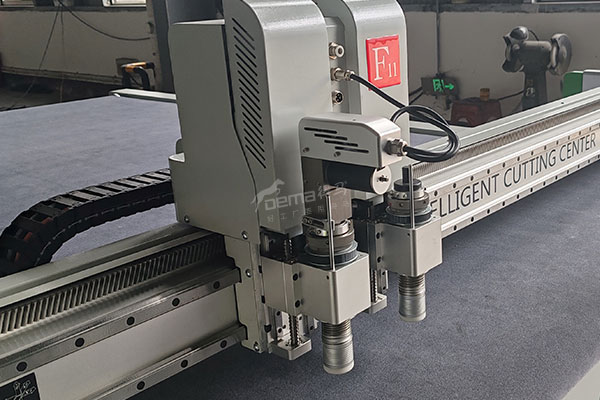
高速裁切机F11-1625
高速裁切机切割卡住怎么解决?
1、解除卡死、清异物:断电,用手/专用扳手转动偏心轮或手动释放结构,缓慢把刀架抬回上位;清理刀口、刀座、丝杆、导轨里面的残料、胶屑;如果刀架很紧,适度松刀座固定螺丝,不要硬撬,清理完毕再回紧并重新调间隙。
2、检查刀片、调间隙:拆下刀片:钝、崩口直接换新;确认安装方向正确;校正上下刀间隙;切深调低,不要一刀切穿硬质基材太深;装刀螺丝均匀锁紧,避免偏刀。
3、润滑与传动:导轨、丝杆、滑块擦干净,加注设备专用润滑脂;检查同步带、链条松紧,打滑就张紧;联轴器螺丝锁紧;发现轴承、滑块旷量严重直接更换。
4、气路检修(气动机型):调压至0.5–0.6MPa;查漏、更换破损气管;拆下电磁阀清洗阀芯;气缸动作卡涩则更换密封件;检查复位弹簧。
5、传感器校准:擦拭感应面;手动遮挡传感器,看IO信号是否跟随变化;松动的感应片重新定位固定;移位的限位开关微调距离;无信号则更换传感器、检修线路。
6、参数与伺服:清除报警、重启机器;把下刀速度、加速度适当降低;如果频繁过载,降低切深;检查伺服插头、散热;若驱动器持续报过载,排查机械阻力,排除后再试机。
7、送料与压料:校准压料压力;压辊、真空吸附力度匹配材料;避免叠料、斜送;厚料、带硬块材料提前剔除;粘料基材可在刀枕贴防粘底膜。
高速裁切机切割卡住怎么预防?
1、每班清理刀区碎屑,定期润滑Z轴。
2、新换刀片后必调刀隙,试切小样。
3、厚、硬材料降低裁切速度,分段裁切。
4、定期检查传感器、气源、皮带。
高速裁切机切割卡住什么时候需要联系厂家?
手动释放刀架依然转不动;气缸/伺服有异响;驱动器持续硬报警;丝杆、刀座明显变形。
高速裁切机F11-1625裁切样品
高速裁切机卡刀大多源于日常清理不到位、刀隙调试不当或者参数设置不合理,做好班前检查与定期维护,就能大幅降低该故障的发生概率。得马提示,如果自行排查后依旧无法解除卡死、设备持续报警异响,不要继续强行开机试切,及时联系设备厂家检修,保护整机核心传动组件,保障生产线稳定运行。
