高速裁切机切中空板怎么切?PP中空板(万通板)是中空筋格结构板材,质地偏软,裁切时很容易出现筋条压塌、切口拉丝、板材移位、拐角崩裂等问题。使用高速振动刀裁切机加工,选对刀具、压料方式与工艺参数,就能稳定裁切出整齐干净的成品,下面
得马为大家分享完整实操方案。
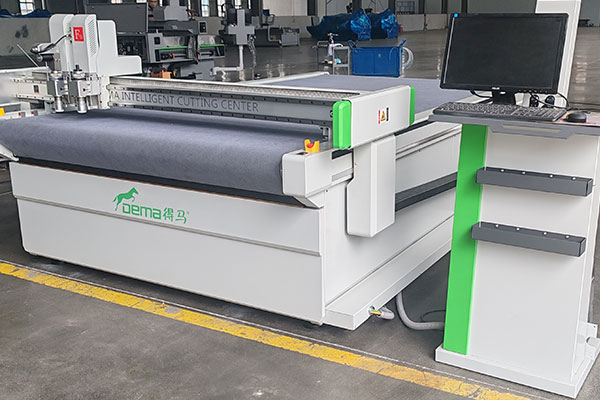
得马高速裁切机F11-1625
高速裁切机切中空板核心难点?
中空板内部为空心筋条,和实板加工区别很大。硬压容易压塌筋格,压力不足板材容易跑位;切割速度不当会造成PP料发热拉丝;拐角高速转向时,还容易拉扯板材导致轮廓变形,也是高速裁切机切中空板时最常见的痛点。
高速裁切机切中空板刀具选型?
高速裁切机切中空板,优先选用钨钢V型振动刀,是中空板裁切通用刀具。
3–8mm常规中空板:标准V刀,兼顾切口效果与使用寿命;
8–12mm厚中空板:加长款V刀,刃长大于板材厚度,避免底部切不透、拉丝粘连;
压痕折边工艺:使用压轮笔,只压出线槽,不切断板材,用于中空板周转箱折痕成型。
不推荐铣刀加工中空板,旋转铣刀容易搅碎内部筋条,碎屑多、断面粗糙,加工效率低,不适合高速裁切机切中空板。
得马高速裁切机F11-1625写真机架
高速裁切机切中空板前期准备?
1、板材筛选:优先选用板面平整无翘曲的中空板,变形板材裁切极易跑偏、压塌筋条;
2、台面配置:使用高密度毛毡台面,缓冲刀头冲击,防滑同时保护刀刃;毛毡磨损后及时更换;
3、压料方案(重中之重):中空板禁止硬压轮强压。优先开启设备负压吸附;无负压机型采用硅胶软压条分段压料,压力标准:板材不滑动、中空筋不凹陷,这是高速裁切机切中空板不塌板的关键。
高速裁切机切中空板参数设置?
1、裁切速度:推荐400–1200mm/s,初次试切从低速400mm/s起步,调试稳定后再提速;速度过快易拖刀,速度过慢摩擦发热容易拉丝粘料;
2、刀深:刀深=板材厚度+0.3~0.5mm,刚好切透板材,轻微切入毛毡,不要下刀过深;半切压痕工艺,刀深控制在表层壁厚,不触碰中间筋条;
3、振动频率:正常轮廓裁切开高频振动,断面干脆,减少拉丝;小内角、精细轮廓切换低频,防止拐角扯料;
4、拐角设置:开启拐角自动降速,避免高速转向拉扯板材,保证内角轮廓整齐。
高速裁切机切中空板两种主流裁切工艺?
一次切断下料
V刀直接穿透板材,用于中空板隔板、刀卡、内衬、垫片等成品下料。排版时尽量减少窄长条,窄条刚性差,加工容易变形,优先顺向走刀,减少回头刀拉扯。
半切压痕工艺
只切透上层板面,保留底层连接,用于中空板周转箱折边成型。调试时必须用同批次板材反复试切,精准控制下刀深度,防止压断筋条,保证弯折顺畅,是高速裁切机切中空板做周转箱常用工艺。
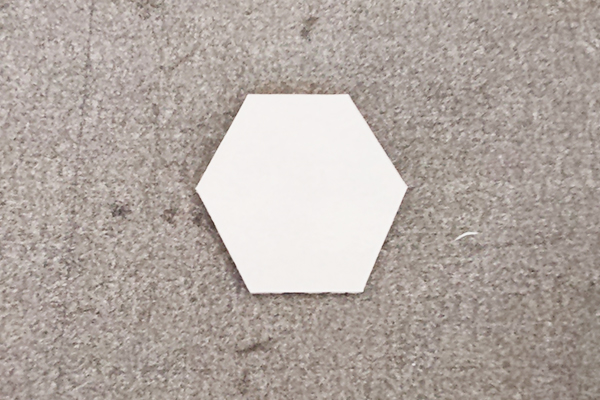
得马高速裁切机F11-1625裁切样品
高速裁切机切中空板常见问题及解决办法?
1、切口拉丝、边缘粘料:刀具磨损钝化、速度偏低、刀压过大发热。更换新钨钢刀,适当提升裁切速度,下调刀压;
2、筋条压塌、板面凹陷:硬压轮压力过大、没有负压吸附。更换软硅胶压条,开启负压,降低压料力度;
3、板材跑动、尺寸偏差:吸附不足、台面打滑、拐角未减速。清理台面灰尘,检查真空泵,打开拐角减速功能;
4、底部切不透、材料连丝:刀长不够、刀深参数偏小、刀具磨损。更换加长V刀,微调下刀深度。
高速裁切机切中空板加工注意事项?
环境温度会影响裁切效果:低温环境中空板偏脆,拐角容易崩口;高温环境板材变软,拉丝概率上升,需要针对性微调参数。
批量生产前,一定要用同批次边角料试切,确认切口、尺寸、压塌情况无误后再批量下料。加工完成及时取料,板材不要长时间受压放置,避免产生永久压痕。
高速裁切机切中空板,核心思路就是**负压软吸附、轻刀压、高频快切、拐角降速**。搭配钨钢振动V刀,既能发挥高速裁切效率优势,又可以保护中空筋结构,切口干净无塌边,广泛用于中空板周转箱、包装内衬、隔板、展示垫板等产品打样与批量生产。
